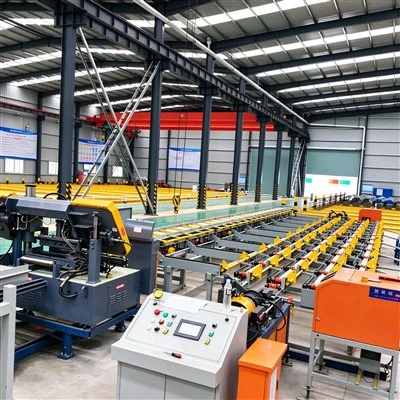
Optimiziranje proizvodnog procesa apsolutno je ključni pristup poboljšanju učinkovitosti proizvodnje opreme za obradu armaturne šipke.
Danas je Xuhui temeljito pregledao cijeli postojeći tijek rada proizvodnje, identificirao uska grla i nepotrebne korake i optimizirao ih jedan po jedan. Na primjer, integracijom više procesa u jedan tijek rada svaka faza postaje specijaliziranija i učinkovitija eliminirajući vrijeme čekanja između procesa i značajno povećavajući ukupnu učinkovitost proizvodnje.
Uz brzi razvoj tehnologije, oprema za obradu armaturnih šipki neprestano se ažurira i nadograđuje. Ključno je pratiti najnovije tehnološke trendove i primjenjivati najbolje inovacije u proizvodnji.
Uzmimo za primjer CNC proizvodnu liniju za piljenje armature, obradu navoja i brušenje. Jednom kada se koristi, uvelike smanjuje ručnu intervenciju i značajno poboljšava učinkovitost i kvalitetu proizvoda. Ova oprema može sama upravljati rezanjem armature, savijanjem, zavarivanjem i obradom navoja s visokom preciznošću i brzinom koja daleko nadmašuje ručni rad.
Osim toga, inteligentne tehnologije donijele su velike promjene. S uvođenjem umjetne inteligencije može se nadzirati na daljinu, proizvodnja se može inteligentno planirati, a svi problemi s opremom otkrivaju se i rješavaju odmah, čineći rad pouzdanijim i stabilnijim.


Osim ažuriranja tehnologije i materijala, održavanje opreme također je ključni faktor u poboljšanju učinkovitosti. U ranoj fazi potrebno je uspostaviti sveobuhvatan sustav održavanja opreme, obavljati redovite preglede i održavanje, pravodobno popravljati manje probleme i osigurati nesmetan rad opreme u svakom trenutku.
Na primjer, stroj za rezanje armature treba redovito čistiti oštrice i držače oštrica kako bi ostali oštri i čisti, omogućujući brzo i precizno rezanje; prijenosni mehanizam i mehanizam za podešavanje stroja za ravnanje armaturnih šipki treba redovito provjeravati kako bi se osigurao gladak i precizan rad; a stroj za zavarivanje armature mora povremeno imati svoje elektrode i rashladni sustav kako bi se održalo optimalno stanje, osiguravajući kvalitetu i učinkovitost zavarivanja.
Pravilno održavanje ne samo da produljuje životni vijek opreme, već i sprječava gubitke uzrokovane prekidima rada zbog kvara opreme. Tvrtke mogu implementirati preventivno održavanje provođenjem redovitih provjera i zamjenom dijelova koji su skloni trošenju unaprijed, rješavanjem potencijalnih kvarova prije nego što nastanu i održavanjem opreme u radu pouzdanije. Oprema koja ispravno radi iznimno je važna za povećanje učinkovitosti proizvodnje.
Osim toga, rad i održavanje opreme za obradu armature ne može se odvojiti od kvalificiranih stručnjaka. Tvrtke trebaju ojačati obuku zaposlenika kako bi poboljšale svoje vještine i profesionalnu kompetenciju. Sustavnim usavršavanjem zaposlenici mogu bolje ovladati tehnikama rada i održavanja opreme, raditi učinkovitije i osigurati kvalitetu proizvoda.

Mogu se organizirati redoviti treninzi, pozivajući stručnjake da podijele najnovija tehnička znanja i praktične savjete; istovremeno se može uspostaviti interni sustav ocjenjivanja kako bi se zaposlenici motivirali da aktivno uče i usavršavaju svoje vještine. Što su zaposlenici bolje upoznati s performansama i radnim postupcima opreme, to se manje grešaka u radu događa, manja je vjerojatnost kvara opreme i, naravno, veća je učinkovitost proizvodnje.
Prilikom rada s opremom za obradu armaturnih šipki još uvijek postoji mnogo sitnih detalja na koje treba obratiti pozornost kako bi se poboljšala učinkovitost.

Uzmimo za primjer stroj za savijanje i namotavanje armature: prije pokretanja prvo provjerite radi li stroj ispravno i jesu li radni stol i površine stroja ravni.

Zatim pregledajte ima li oštećenja na komponentama kao što su trn, graničnik i okretna ploča i odmah riješite sve probleme.

Tijekom rada nikada nemojte proizvoljno mijenjati parametre poput promjera armaturne šipke, količine ili brzine opreme jer to može lako oštetiti stroj i utjecati na kvalitetu proizvoda. Samo tada oprema može raditi glatko i održavati potrebnu kvalitetu obrade.
Osim toga, operateri opreme moraju ovladati osnovnim operativnim vještinama i sigurnosnim znanjem. Na primjer, kada radite sa strojem za savijanje i namotavanje armaturne šipke, morate umetnuti kraj armaturne šipke koju želite savijati u fiksni otvor okretnog postolja, drugi kraj čvrsto pritisnuti na tijelo stroja i učvrstiti ga rukom, osiguravajući sigurnost prije pokretanja stroja.
Prilikom obrade armaturne šipke visoke-tvrdoće ili niske-legure, operateri bi trebali slijediti specifikacije na natpisnoj pločici opreme, prilagoditi maksimalni promjer obrade i instalirati odgovarajuću osovinu kako bi se izbjeglo oštećenje stroja ili ugrožavanje kvalitete proizvoda. U isto vrijeme, operateri moraju znati gdje se nalazi tipka za hitno zaustavljanje i kako postupati s kvarovima, tako da ako se pojave bilo kakvi problemi, mogu odmah zaustaviti stroj i otkloniti kvar.
Sve u svemu, kako bi se poboljšala proizvodna učinkovitost opreme za obradu armaturne šipke, napori se moraju uložiti istovremeno u procese, tehnologiju, održavanje, osoblje i operativne detalje.